2026.10.24
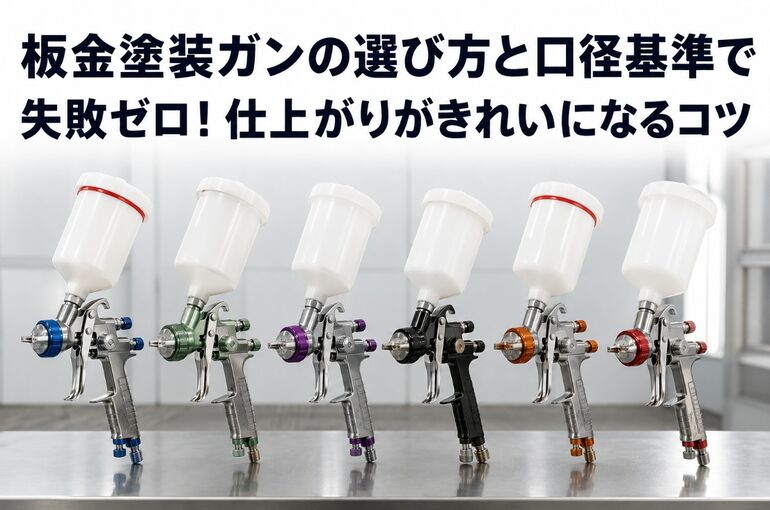
「板金塗装のガン、何を基準に選べば失敗しないの?」——このような疑問を持つ方は多いものです。よくある悩みは、ガンの口径や空気圧、塗料粘度のバランスが合わず、ムラや垂れが発生しやすいことにあります。上塗りでは1.3〜1.4mm、下地(サフェーサー)には1.7〜2.0mmが目安とされ、吹き付け距離は15〜20cm、一定速度での走行が基本となります。さらに、実際の作業時には「レギュレーター表示0.2〜0.3MPa」で圧力を安定させやすく、家庭用コンプレッサーの場合、吐出量200L/min前後がひとつの基準となります。
「どのガンを、どの設定で、どの作業に使うか」を明確な基準に落とし込みます。まずは、目的と設備に合わせて口径と空気量を調整する“黄金ルール”からスタート。この記事を読めば、ご自身の環境で最適な一本と設定を自信をもって選ぶことができるようになります。失敗コストを最小化し、仕上がりを最大化するための実践的な全体像をお伝えします。
株式会社イチムラボディーショップは、地域密着型の自動車修理専門店です。板金塗装をはじめ、車のキズやヘコミの修理、車検、整備など幅広いサービスをご提供しています。お客様の大切なお車を丁寧に修理し、安全で快適なカーライフをサポートします。経験豊富なスタッフが最新の技術と設備を駆使して、お客様にご満足いただける品質とサービスをお届けいたします。
| 株式会社イチムラボディーショップ | |
|---|---|
| 住所 | 〒400-0211山梨県南アルプス市上今諏訪779−1 |
| 電話 | 0120-262-476 |
重力式はカップが上部に配置されているため、塗料が重力でノズルへ安定して供給され、少量の塗料でも霧化が安定しやすいという大きなメリットがあります。板金塗装で求められる薄膜均一な仕上がりに適しており、補修やブレンド作業が多い現場で強みを発揮します。さらに、上向き姿勢での天井やピラー内側の塗装がしやすい点も特徴です。一方、カップが高い位置にあることで視界を妨げやすく、カップ容量が小さめのため連続施工にはやや不向きな場合もあります。スプレーガンの重量バランスも変化するため、長時間作業では手首への負担を考慮しましょう。重力式は精密なパターンコントロールと塗料ロス低減を重視する選び方をすると選定がぶれません。重力式の製品には、プロから初心者まで扱いやすいモデルが多く、板金作業用ガンとして高く評価されています。
重力式は塗料供給が安定するため、低空気圧でも粒子がそろいやすく、オーバースプレーを抑えた施工が可能です。HVLPやLVLPといった低圧タイプのスプレーガンとの相性も良く、はじきや薄いムラの発生を防ぎやすい点が支持されています。パターン調整も素直に反応し、扇幅や吐出量を微調整することでドア1枚の補修から広いパネルまで幅広く対応できます。ノズル口径違いによる感触差も分かりやすく、口径1.3〜1.4mmでは上塗り、1.5〜1.7mmではサフェーサーなど口径用途の切り替えが明確です。コンプレッサーの空気供給が小さくても使える場面が多く、設備コストを抑えたい場合にも適しています。初心者が選ぶ場合は、低圧設定で霧が安定しやすい重力式を選ぶことで失敗リスクを減らせます。
| 項目 | 重力式のポイント | 作業への影響 |
|---|---|---|
| 供給方式 | 重力供給で低圧でも安定 | 吐出が途切れにくくムラ低減 |
| 推奨口径例 | 1.3–1.4mm上塗り、1.5–1.7mm下地 | 仕上げと下地で切替が容易 |
| 圧力設定 | 低圧(HVLP/LVLP)が使いやすい | オーバースプレー抑制で塗料節約 |
短いストロークでも塗膜をのせやすく、角やエッジの塗りすぎも防ぎやすいのが特徴です。
吸上式はカップが下部にあり、容量が大きいことで広い面積の連続噴霧に適しているのが特徴です。ボンネットやルーフなど、大きな外板の塗装で効率を発揮し、塗り継ぎが少なく連続感ある仕上がりが得られます。重心が下がるため視界が開け、前方を確認しながら一定速度でガンを走行しやすいのもメリットです。ただし、吸上げるためには空気圧・流量を多めに使用することが多く、コンプレッサーの空気消費量に注意が必要です。出力が不足すると霧化が荒くなり、ざらつきやオレンジピールの原因になります。口径選びでは1.4mm前後で上塗り、1.7〜2.0mmでサフェーサーが目安となりますが、塗料粘度や希釈率に合わせて口径を変更することも検討しましょう。市販の塗料を使用する場合も、コンプレッサー仕様と必要空気量のバランスを確認しておくことで、安定した仕上がりにつながります。
連続作業に向いている一方で設備条件が重要になるため、作業面積と設備の余力をセットで考慮して選択すると失敗が少なくなります。
上塗りは最終的な仕上がりを大きく左右するため、口径やエアー設定を的確に合わせることが求められます。一般的にソリッドカラーは塗膜を均一に積み上げやすく、口径1.3〜1.4mmのスプレーガンが扱いやすい傾向です。メタリックやパールは顔料やアルミ片の配向がポイントになるため、微粒化性能の高い1.2〜1.3mmが適しています。現場で多く採用されるのは重力式で、安定した塗料供給とカップの取り回しやすさが特徴です。コンプレッサーの能力とノズルの組み合わせを事前にチェックし、空気量不足を避ける設定を徹底しましょう。スプレーパターンは広すぎず狭すぎない幅を意識し、塗料粘度は推奨範囲で調整することで失敗が減ります。下地の平滑度や補修範囲の広さに応じ、パネルサイズごとに口径や距離を見直すのも効果的です。
補修規模が小さく色数が少ない場合は、小口径に寄せてコントロール性を高めることで歩留まり向上が見込めます。
メタリックやパール仕上げでは粒子配向が重要です。圧が高すぎると粒立ち、低すぎるとムラや曇りが発生しやすいため、口径1.2〜1.3mmに対してガン入口の実圧を安定させることがポイントです。ファン幅は一度の往復で濡れすぎない範囲にし、塗り重ねは薄膜で複数回を基本とします。1コート目はウェット寄りにのせすぎず、2〜3コートで均一化し、最後にダストコートで馴染ませることで配向が整います。吹き付け角度は常に面に対して直角をキープし、距離は一定(目安180〜200mm)を維持するのがコツです。パネルの端部は風抜けしやすいためストロークを短く微調整し、リタード性の高いシンナーを使うことで夏場の乾燥をコントロールしムラを防げます。補修作業では周囲の色合わせが重要なため、グラデーションで境界をぼかす手法も有効です。
| 調整項目 | 目安設定 | 意図・効果 |
|---|---|---|
| 口径 | 1.2〜1.3mm | 微粒化重視で粒子配向を安定 |
| エアー圧 | 安定した実圧(過不足を避ける) | 粒立ちや曇り防止 |
| 吹付距離 | 180〜200mm | パターン均一化&オーバーラップ最適化 |
| 仕上げ | 薄膜多層+ダストコート | ムラ低減とメタリックの整列 |
湿度が高いときはソルベントポップ回避のため、薄膜とフラッシュオフ時間を意識しましょう。
下地工程は傷や波を消すための重要なステップであり、サフェーサーやプライマーには口径1.5〜1.8mm程度のやや大きめのスプレーガンが扱いやすいです。この口径だと高粘度塗料でもパターンが崩れにくく、充填性や段差隠蔽の効果を十分に発揮できます。広い面積の補修や凹凸の均しには1.7〜1.8mm、細かなスポット補修には1.5mm前後が目安となります。走らせる速度は上塗りよりもややゆっくりにし、オーバーラップは60〜70%で安定させることで、塗膜の均一性が高まります。スプレーガンの清掃を怠るとノズル先端に樹脂が残りやすく、パターンの歪みや吐出ムラを引き起こすため、作業ごとに分解清掃を徹底しましょう。コンプレッサーの水分管理やオイルミストの除去も欠かせません。板金ガンを選ぶ際は、本体重量やトリガーのフィーリングなど工具の使いやすさも生産性に大きく影響し、スプレーの連続安定性が研ぎ工程の効率化にもつながります。
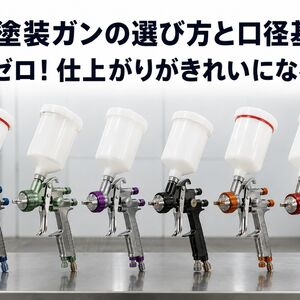
板金塗装で使うスプレーガンは、シリーズごとに特性が異なります。プロ向けモデルは微粒化と耐久性のバランスがよく、用途に適した口径選びが仕上がりに大きく影響します。
板金塗装でスプレーガンを最大限に活かすには、空気消費量とコンプレッサーの吐出量のバランスが重要です。車両の上塗りでは一般的にノズル口径1.3〜1.5mmが主流で、パターン幅が広いほど必要なエアー量も増加します。目安として、実吐出量200〜300L/min程度なら小〜中規模の面積に、350L/min以上ならドアやボンネットなどの連続塗装にも安定して対応できます。タンク容量は最低でも39L以上、できれば60〜100Lあると安心です。容量が小さいと圧力降下が起こりやすく、霧の乱れやムラの原因になります。重力式スプレーガンは供給が安定しやすい一方、コンプレッサーの再起動サイクルが短いと脈動を感じやすいため、余裕のある容量設定が有効です。また、コンプレッサーの定格圧とレギュレーター設定圧の違いを理解し、パターンチェックで実際の圧力を微調整することで安定性が向上します。用途に合わせて「口径×パターン幅×連続時間」で逆算すると、塗装の失敗を防ぎやすくなります。
エアーラインに含まれる水分やオイルは、塗料のはじきや白ボケの原因となるため、徹底した管理が欠かせません。板金塗装の作業現場では、一次レギュレーター+ウォーターセパレーターをコンプレッサー直後に設置し、続いてエアーフィルター(ミスト・オイル分離)を壁面に、さらにガン直前のミニレギュレーターを配置する三段構成が一般的です。配管は上流で粗取り、下流で微粒子を除去する流れにし、ホースは樹脂ライナー付きやオイルに強いタイプを選ぶことで安心感が増します。ドレンは毎日作業後に排出し、特に湿度の高い時期や寒い季節はこまめな確認が重要です。レイアウトとしては、コンプレッサーからの立ち上がり部分で立管を設けて高所に一次装置を置くと冷却・凝縮しやすく、分離効率が向上します。さらに、ホース長は必要最小限にし、曲げや潰れを避けることで圧力損失を抑えられます。下記の表を参考に機器を選定すると、塗装の仕上がりが安定します。
| 要素 | 推奨仕様・配置 | 目的 |
|---|---|---|
| 一次レギュレーター | コンプレッサー直後、耐圧高め | 大まかな圧設定と脈動低減 |
| ウォーターセパレーター | 一次の直後 | 水分粗取り |
| 精密フィルター | 壁面中流に設置 | ミスト・油分除去 |
| ミニレギュレーター | ガン手前 | 実圧の最終調整 |
短い試し吹きでカップの結露や水滴が発生しないか確認し、異常があれば上流の分離性能を見直しましょう。
圧力計は設置場所によって表示が異なります。ガン手前の表示圧とノズル直前の実圧は、ホースの抵抗などで差が生じるため、実圧の基準化が不可欠です。手順は以下の通りです。まず、カップに溶剤やシンナーを入れ、パターン調整は全開、吐出量は基準位置に設定します。次に、壁紙やテストパネルに一定距離で吹き付け、パターン幅や霧のきめ細かさを観察します。ミニレギュレーターの針が2.0barを示していても、霧が粗い場合は実圧不足の可能性があるので、0.1barずつ上げて再確認します。逆にオーバースプレーが多い場合は流量が過多です。最適な設定が見つかったら、表示圧・パターン幅・距離を記録し、同じ板金ガンと同じ塗料粘度で再現できるようにします。季節によって粘度や空気密度が変化するため、温湿度の違いで±0.1〜0.2barの調整幅を見込んで合わせ込みます。以下の手順でズレ補正を習慣化しましょう。
この流れを実践することで、スプレーガンの個体差やコンプレッサーの違いがあっても、実際の作業圧を安定させやすくなります。
株式会社イチムラボディーショップは、地域密着型の自動車修理専門店です。板金塗装をはじめ、車のキズやヘコミの修理、車検、整備など幅広いサービスをご提供しています。お客様の大切なお車を丁寧に修理し、安全で快適なカーライフをサポートします。経験豊富なスタッフが最新の技術と設備を駆使して、お客様にご満足いただける品質とサービスをお届けいたします。
| 株式会社イチムラボディーショップ | |
|---|---|
| 住所 | 〒400-0211山梨県南アルプス市上今諏訪779−1 |
| 電話 | 0120-262-476 |
会社名・・・株式会社イチムラボディーショップ
所在地・・・〒400-0211 山梨県南アルプス市上今諏訪779−1
電話番号・・・0120-262-476
株式会社イチムラボディーショップ
山梨県南アルプス市上今諏訪779-1
電話番号:0120-262-476
株式会社イチムラボディーショップ
代表取締役
市村 智
山梨県南アルプス市上今諏訪779-1
電話番号:0120-262-476